 Français
 English
 Español
 Português
 Deutsch
 русский
 한국어
 にほんご
 हिन्दी, हिंदी
 বাংলা
 Bahasa Indonesia
 Türkçe
 Việt
 dansk
 čeština
 עִבְרִית Ivrit
 Filipino/Pilipino
 български език (Bǎlgarski jazik)
 suomi
 norsk
 język polski
 ไทย
 ກະຣຸນາ
 Bahasa Melayu
 ភាសាខ្មែរ
 ဗာရမ်
 اردو
 فارسی
 Italiano
 Nederlands
 svenska
 Монгол хэл
 नेपाली
 සිංහල
 Ўзбек тили
 پښتوتۆرکجه
 Ελληνικά
 српски / srpski
 magyar
 українська
 Kiswahili
 Қазақ тілі
 Română
 Hrvatski
 Bosanski
 Kreyòl ayisyen
 አማርኛ
 Hausa
 Yorùbá
 Igbo
Une commande en gros de barrières doit-elle inclure une inspection avant expédition ?
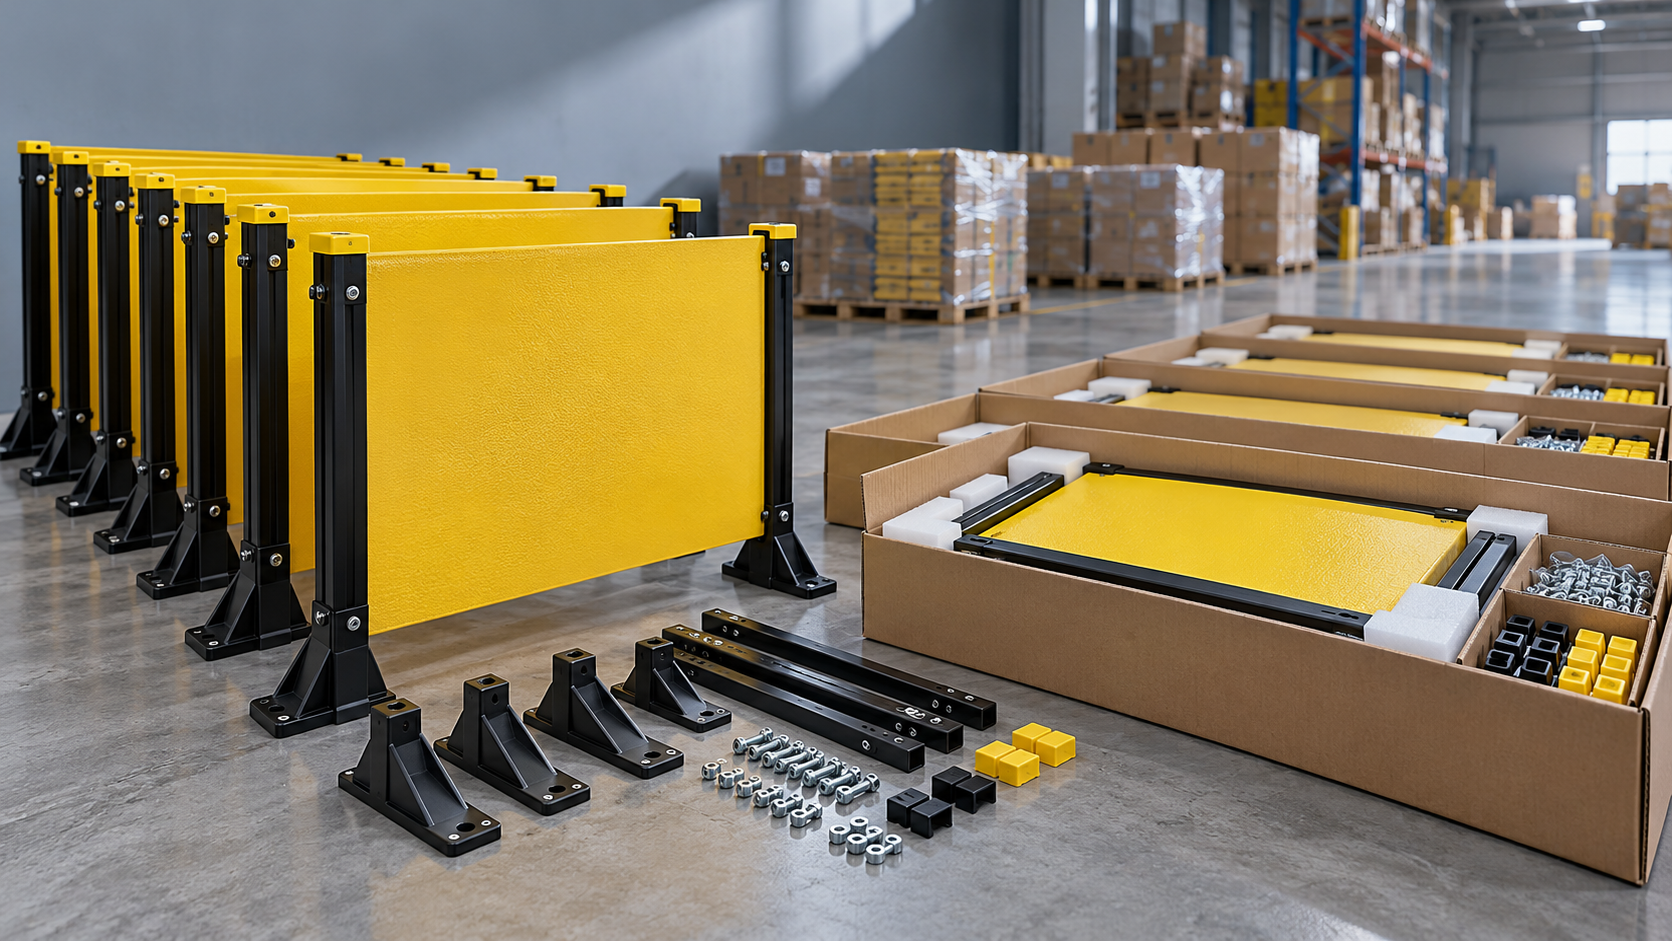
Une commande en gros de barrières devrait généralement faire l’objet d’une inspection avant expédition, en particulier lorsque les barrières doivent contrôler l’accès à proximité d’équipements électriques. Une expédition peut correspondre à la facture tout en arrivant avec des connecteurs incompatibles, des bases instables, des panneaux d’avertissement manquants ou un emballage qui ne protège pas suffisamment les panneaux contre les dommages. Détecter ces problèmes avant l’expédition permet à l’acheteur d’exiger leur correction avant que le transport et le calendrier du chantier ne soient concernés.
La portée de l’inspection est plus importante qu’un simple tampon de conformité. Les sangles rétractables, les clôtures portables, les écrans rigides et les barrières isolantes n’offrent pas la même protection. Une inspection visuelle peut confirmer la qualité de fabrication, les dimensions, l’assemblage et l’étiquetage ; elle ne permet pas d’établir une valeur diélectrique. La question pratique n’est donc pas seulement de savoir s’il faut inspecter, mais aussi quels contrôles et quels rapports d’essais justificatifs sont requis pour la commande.
Commencez par définir la fonction prévue de la barrière
Avant de comparer les options d’inspection, distinguez le contrôle d’accès de la protection électrique. Une barrière de signalisation peut aider à tenir les personnes non autorisées à l’écart d’une zone de travail désignée sans être conçue pour prévenir les chocs électriques. Une barrière isolante destinée à une application électrique spécifiée nécessite des preuves techniques et des critères d’acceptation différents.
Cette distinction devient importante lorsqu’une description d’achat utilise des termes généraux tels que « barrière de sécurité électrique » ou « clôture isolante ». Aucune de ces expressions ne suffit, à elle seule, à établir une valeur électrique nominale. Même une structure non métallique peut comporter des raccords conducteurs ou ne présenter aucune performance diélectrique vérifiée.
La spécification d’achat devrait préciser :
- Fonction prévue : signalisation visuelle, restriction d’accès, séparation physique ou application isolante définie.
- Configuration : dimensions des panneaux, longueur de sangle déployée, type de base, mode de raccordement et accessoires requis.
- Conditions d’utilisation : installation à l’intérieur ou à l’extérieur, conditions prévisibles du sol, modalités de stockage et expositions environnementales pertinentes.
- Documents justificatifs requis : plans approuvés, documentation sur les matériaux, rapports d’essais applicables et éventuels marquages de produit spécifiés.
L’inspection vérifie ensuite que l’expédition est conforme à cette spécification convenue. Elle ne doit pas servir à résoudre une exigence de sécurité qui n’a pas été définie une fois la production achevée. Lorsqu’une protection électrique est revendiquée, la personne compétente en la matière devrait confirmer les exigences applicables avant que la commande ne soit lancée en fabrication.
Contrôles en usine, inspection indépendante ou inspection à réception ?
Ces options répondent à des objectifs différents. Le contrôle qualité du fournisseur devrait être assuré tout au long de la production. Une inspection avant expédition mandatée par l’acheteur constitue un point de vérification supplémentaire avant l’envoi. L’inspection à réception porte sur les produits effectivement livrés à l’entrepôt ou sur le site, y compris sur les éventuels dommages survenus pendant le transport.
Pour un produit de contrôle d’accès établi et inchangé, des contrôles documentés en usine peuvent justifier de réduire la fréquence des inspections indépendantes. Cette décision devrait s’appuyer sur les résultats réels en matière de qualité, et non sur la seule familiarité avec le produit. Le remplacement d’un matériau, la modification d’un connecteur, le transfert de la production vers un nouveau site ou des réclamations récurrentes concernant l’emballage justifient de renforcer à nouveau les vérifications.
Une inspection indépendante est particulièrement utile lorsque plusieurs variantes de barrières se ressemblent. Des hauteurs, langues de signalisation, poids de base ou détails de raccordement différents peuvent être mélangés lors de l’emballage, même si chaque composant est bien fabriqué.
La portée de l’inspection devrait tenir compte des défaillances probables
Identification, quantité et compatibilité
Commencez par vérifier les références des modèles, les révisions du bon de commande, les quantités et l’identification des cartons. Confirmez si « un ensemble » désigne un assemblage complet et utilisable ou un seul composant. Le simple comptage des panneaux ne permet pas de détecter un manque de pieds, de clips, de chaînes de raccordement, de panneaux de signalisation ou d’accessoires de transport.
Assemblez des unités représentatives à l’aide des composants fournis. Vérifiez que les panneaux adjacents se raccordent correctement et que toute compatibilité spécifiée avec les équipements existants est étayée par des dimensions d’interface approuvées ou par un article de référence approprié. Chaque composant peut être conforme à son propre plan sans pour autant permettre de réaliser la configuration prévue.
État mécanique et fonctionnement normal
Inspectez les bords, les joints, les fixations, la finition de surface et les pièces mobiles accessibles. Recherchez les fissures, les déformations, les raccords desserrés, les arêtes vives exposées et les dommages autour des points de fixation. Pour les barrières rétractables, vérifiez le déploiement normal, le verrouillage et la rétraction contrôlée conformément aux instructions du fabricant.
Les unités portables devraient être stables et se raccorder comme prévu sur une surface d’essai appropriée. Vérifiez l’engagement des bases, les mécanismes de verrouillage et l’encombrement de l’ensemble assemblé. Un essai informel de poussée ne permet pas d’établir la résistance au vent ni l’aptitude à une utilisation sur un sol extérieur irrégulier ; ces caractéristiques nécessitent des critères définis et des preuves appropriées.
Si des articulations pliantes ou des sections réglables sont présentes, faites-les fonctionner sur toute leur plage d’utilisation prévue. Des points durs, un déverrouillage intempestif ou un jeu excessif peuvent compliquer le déploiement régulier d’une barrière, même si son apparence est satisfaisante.
Informations de sécurité et emballage
Vérifiez le texte, la langue, les symboles, l’orientation et la fixation des panneaux par rapport aux visuels approuvés. Confirmez que l’identification du produit et toutes les restrictions requises restent lisibles après assemblage. Un panneau d’avertissement général ne doit pas être confondu avec une preuve de valeur nominale de protection électrique.
L’emballage mérite un examen distinct. Les bases lourdes ne devraient pas heurter les panneaux ou les mécanismes pendant la manutention. Des séparateurs de protection, des composants immobilisés, des cartons adaptés et une identification claire du contenu peuvent réduire les risques de frottement, de pliage et de dispersion de petites pièces. Si une exposition à l’humidité est prévisible, examinez les dispositions d’emballage convenues au lieu de supposer qu’un emballage ordinaire suffit.
Les revendications électriques nécessitent plus qu’un contrôle visuel satisfaisant
Un rapport d’inspection avant expédition ne prouve pas les performances d’isolation électrique, sauf si les essais concernés y sont explicitement inclus et réalisés dans les règles de l’art. L’apparence, la couleur et la description des matériaux ne permettent pas d’établir une tension de service sûre ni l’aptitude à une tâche électrique particulière.
Pour les barrières vendues avec une revendication de protection électrique définie, demandez des documents indiquant le produit testé, la méthode d’essai ou la norme applicable, les conditions d’essai et les résultats. Vérifiez que le rapport couvre la construction et la configuration fournies. Un rapport portant sur une matière première ou un autre modèle peut ne pas justifier les performances revendiquées pour la barrière finie.
Distinguez les différents types de preuves :
- Les preuves de conception ou d’essais de type étayent les performances d’une conception identifiée dans des conditions spécifiées.
- Les dossiers de contrôles de production de routine consignent, le cas échéant, les contrôles spécifiés effectués pendant la fabrication.
- Les résultats d’inspection de l’expédition décrivent les produits examinés et les contrôles effectués pour cette commande.
La traçabilité devrait relier le modèle livré et les informations pertinentes sur le lot aux documents exigés par le contrat. Le niveau de détail nécessaire dépend du produit et de la fonction de protection prévue ; toutes les barrières de contrôle d’accès ne nécessitent pas d’essais diélectriques.
N’ajoutez pas d’essais improvisés à haute tension à une inspection générale. Les essais électriques nécessitent un équipement adapté, des conditions contrôlées, du personnel compétent et une procédure convenue. Certains essais peuvent endommager les produits ou nécessiter une manipulation particulière des échantillons. Définissez ces exigences avant la production, y compris la possibilité de fournir des échantillons testés.
Concluez un accord sur l’échantillonnage et les décisions relatives aux défauts avant le jour de l’inspection
La consigne « inspecter avant expédition » est trop vague pour permettre une décision de libération fiable. Les instructions d’inspection devraient préciser la quantité commandée, les variantes de produits, la méthode d’échantillonnage, les contrôles à effectuer et les règles d’acceptation. Si un plan reconnu d’échantillonnage pour acceptation est utilisé, précisez ses paramètres et la manière dont les défauts seront classés.
L’échantillon devrait être représentatif de l’expédition, et non provenir d’un présentoir préparé à l’avance. L’inspecteur devrait pouvoir sélectionner des unités dans différents cartons et lots de production pertinents. Les commandes mixtes nécessitent une couverture de chaque configuration ; un échantillon important d’un seul modèle ne permet pas de vérifier un autre modèle emballé à ses côtés.
Classez les défauts en fonction de leurs conséquences et de l’usage prévu. Un marquage de sécurité incorrect, un raccord défaillant qui compromet la délimitation prévue ou l’absence de preuves de protection requises ne devraient pas être traités comme un défaut esthétique mineur. Le contrat devrait définir les conditions bloquant la libération et les distinguer des variations d’aspect réparables ou acceptables.
Pour les exigences critiques pour la sécurité, un résultat d’échantillonnage général conforme au plan d’acceptation peut ne pas suffire. Précisez les caractéristiques qui doivent être vérifiées intégralement, celles qui nécessitent des contrôles de production documentés et celles qui peuvent être contrôlées par échantillonnage. Même une inspection complète a ses limites ; le plan d’inspection doit donc s’inscrire dans un processus qualité plus large et non s’y substituer.
Mettez-vous également d’accord sur les méthodes de mesure. Les dimensions doivent être définies par des points de référence et des tolérances ; les contrôles fonctionnels doivent suivre une procédure précise. Des consignes telles que « construction robuste » ou « bonne qualité » laissent trop de place aux désaccords entre l’acheteur, l’usine et l’inspecteur.
Planifiez l’inspection tant qu’il est encore possible d’apporter des corrections
Une inspection avant expédition est particulièrement utile lorsque les marchandises sont terminées et suffisamment emballées pour que la configuration réelle d’expédition puisse être évaluée, tout en restant accessibles pour examen. Le niveau d’avancement requis pour la production et l’emballage devrait être convenu à l’avance avec le prestataire d’inspection et le fournisseur.
Prévoyez du temps pour les mesures correctives dans le calendrier d’expédition. Programmer une inspection juste avant l’enlèvement peut transformer une décision qualité en conflit autour de l’échéance du transport.
- Avant la production : approuvez les spécifications, les plans, les marquages, les exigences documentaires et les critères d’acceptation.
- Avant la visite : confirmez que la production est prête, l’état de l’emballage, la disponibilité des dossiers et l’accès à l’expédition.
- Pendant l’inspection : consignez l’identification des échantillons, les mesures, les résultats d’assemblage, les défauts et l’état de l’emballage.
- Avant l’expédition : examinez les constatations, vérifiez les éventuelles corrections et autorisez la libération selon le processus d’achat habilité.
En cas de retouches importantes, demandez une nouvelle inspection plutôt que de vous fier uniquement à des photographies sélectionnées. Une photo peut confirmer qu’une étiquette manquante a été ajoutée, mais elle ne permet pas nécessairement d’établir que tous les cartons concernés ont été corrigés ni que les mécanismes réparés fonctionnent correctement.
Prenez les décisions de libération en fonction des constatations, et non de la mention figurant sur le rapport
Un rapport utile identifie l’expédition inspectée, la couverture de l’échantillonnage, les contrôles effectués et les éventuelles limites de l’inspection. Les photos devraient étayer des observations précises. La mention « inspection visuelle réussie » ne suffit pas lorsque la commande exigeait également des contrôles d’assemblage, des mesures, l’examen de documents ou la vérification des accessoires.
Distinguez les corrections simples des questions techniques non résolues. Le remplacement d’un emballage endommagé ou l’ajout d’accessoires omis peut permettre la libération après vérification. Une valeur électrique nominale non justifiée, une modification de matériau non approuvée ou une défaillance fonctionnelle inexpliquée nécessite un examen technique avant l’acceptation des marchandises concernées.
L’acheteur devrait conserver le pouvoir d’autoriser la libération, sauf si le contrat en dispose autrement. Le fait que le fournisseur considère un défaut comme mineur ne détermine pas à lui seul s’il est acceptable pour l’application prévue.
Pour la plupart des achats de barrières en grande quantité, une approche pratique consiste à associer le contrôle qualité du fournisseur à une inspection avant expédition fondée sur les risques et à un contrôle à réception. Concentrez les efforts d’inspection là où ils influent sur la décision : exactitude de la configuration, assemblages complets, fonctionnement fiable, emballage protecteur et justificatifs de toute performance électrique revendiquée. Après la livraison, vérifiez l’identification de l’expédition et son état après transport ; une inspection satisfaisante en usine ne prouve ni que les barrières sont arrivées sans dommage ni qu’elles conviennent à toutes les configurations de site.
Recommander
 Oct 26, 2026
Le Kool-Aid au raisin repousse-t-il les oiseaux ? Preuves et risques pour le jardin
Le Kool-Aid au raisin repousse-t-il les oiseaux ? Découvrez les preuves, les risques pour les plantes et la faune, ainsi que des solutions plus fiables pour protéger votre jardin. Découvrez ce qui fonctionne avant de pulvériser.
 Oct 26, 2026
Comment fixer du ruban répulsif pour oiseaux sur les bords d’un toit sans laisser de bandes détachées
Découvrez comment fixer du ruban répulsif pour oiseaux sur les bords d’un toit sans laisser de bandes détachées. Profitez de conseils pratiques sur les fixations solides, l’espacement et la sécurité électrique pour une installation plus propre et plus sûre.
 Oct 25, 2026
Spray répulsif pour oiseaux fait maison : limites des recettes et risques pour les surfaces extérieures
Vous cherchez comment fabriquer un spray répulsif pour oiseaux fait maison ? Découvrez les limites des recettes, les risques pour les surfaces extérieures, les conseils de sécurité électrique et des moyens de dissuasion plus sûrs avant de pulvériser.