 にほんご
 English
 Español
 Português
 Français
 Deutsch
 русский
 한국어
 हिन्दी, हिंदी
 বাংলা
 Bahasa Indonesia
 Türkçe
 Việt
 dansk
 čeština
 עִבְרִית Ivrit
 Filipino/Pilipino
 български език (Bǎlgarski jazik)
 suomi
 norsk
 język polski
 ไทย
 ກະຣຸນາ
 Bahasa Melayu
 ភាសាខ្មែរ
 ဗာရမ်
 اردو
 فارسی
 Italiano
 Nederlands
 svenska
 Монгол хэл
 नेपाली
 සිංහල
 Ўзбек тили
 پښتوتۆرکجه
 Ελληνικά
 српски / srpski
 magyar
 українська
 Kiswahili
 Қазақ тілі
 Română
 Hrvatski
 Bosanski
 Kreyòl ayisyen
 አማርኛ
 Hausa
 Yorùbá
 Igbo
バルク注文のバリアには出荷前検査を含めるべきですか?
バリアを大量注文する際は、通常、出荷前検査を含めるべきです。特に、電気設備周辺への立ち入りを制限する目的でバリアを使用する場合は重要です。請求書の内容と一致していても、互換性のないコネクター、不安定なベース、警告表示の不足、パネルを損傷から守れない梱包などが原因で、貨物が到着することがあります。出荷前に問題を発見できれば、輸送や現場のスケジュールに影響が及ぶ前に、購入者が是正を求められます。
検査範囲は、単に合格印を付けることよりも重要です。巻き取り式ベルト、可搬式フェンス、剛性スクリーン、絶縁バリアでは、それぞれ提供できる保護が異なります。目視検査で確認できるのは、仕上がり、寸法、組み立て、表示などであり、耐電圧性能を証明することはできません。したがって、実務上の判断は検査を実施するかどうかだけでなく、注文にどの検査と裏付けとなる試験記録が必要かという点にも及びます。
まず、バリアの目的を明確にする
検査方法を比較する前に、立ち入り管理と電気的保護を区別してください。警告用バリアは、指定された作業区域に許可されていない人が立ち入るのを防ぐのに役立つ場合がありますが、感電を防止するように設計されているとは限りません。特定の電気用途向けの絶縁バリアには、異なる技術的根拠と受入基準が必要です。
購入仕様に「電気安全バリア」や「絶縁フェンス」といった広義の用語が使われている場合、この違いが重要になります。いずれの表現も、それだけでは電気的定格を示しません。非金属構造であっても、導電性の金具を含んでいたり、検証済みの耐電圧性能がなかったりする可能性があります。
購入仕様には、次の事項を明記してください。
- 用途:視覚的な警告、立ち入り制限、物理的な隔離、または具体的な絶縁用途。
- 構成:パネル寸法、ベルトの最大延長長さ、ベースの種類、接続方法、必要な付属品。
- 使用条件:屋内または屋外への設置、想定される地面の状態、保管方法、関連する環境への曝露。
- 必要な根拠資料:承認済み図面、材料関連書類、該当する試験報告書、指定された製品表示。
検査では、合意した仕様に照らして出荷品を確認します。生産完了後に未定義の安全要件を解決するために検査を利用すべきではありません。電気的保護をうたう場合は、製造開始に向けて注文を確定する前に、担当技術者が該当要件を確認してください。
工場検査、第三者検査、それとも到着時検査?
これらの検査は、それぞれ目的が異なります。サプライヤーの品質管理は、生産工程全体を通じて実施する必要があります。購入者が依頼する出荷前検査は、出荷前の追加確認となります。到着時検査では、輸送中に生じた損傷の可能性も含め、倉庫や現場に実際に届いた製品を確認します。
仕様変更のない既存の立ち入り管理製品であれば、文書化された工場検査を根拠として、第三者検査の頻度を減らせる場合があります。その判断は、単に製品に慣れているかではなく、実際の品質実績に基づくべきです。材料の代替、コネクターの変更、生産拠点の新設、または梱包に関する苦情の繰り返しがあれば、再び検証を強化する理由になります。
見た目が似た複数のバリア仕様がある場合、第三者検査は特に有効です。各部品の仕上がりに問題がなくても、梱包時に高さ、表示言語、ベース重量、接続部の仕様が異なる製品を取り違えることがあります。
想定される故障箇所に合わせて検査範囲を決める
製品の特定、数量、互換性
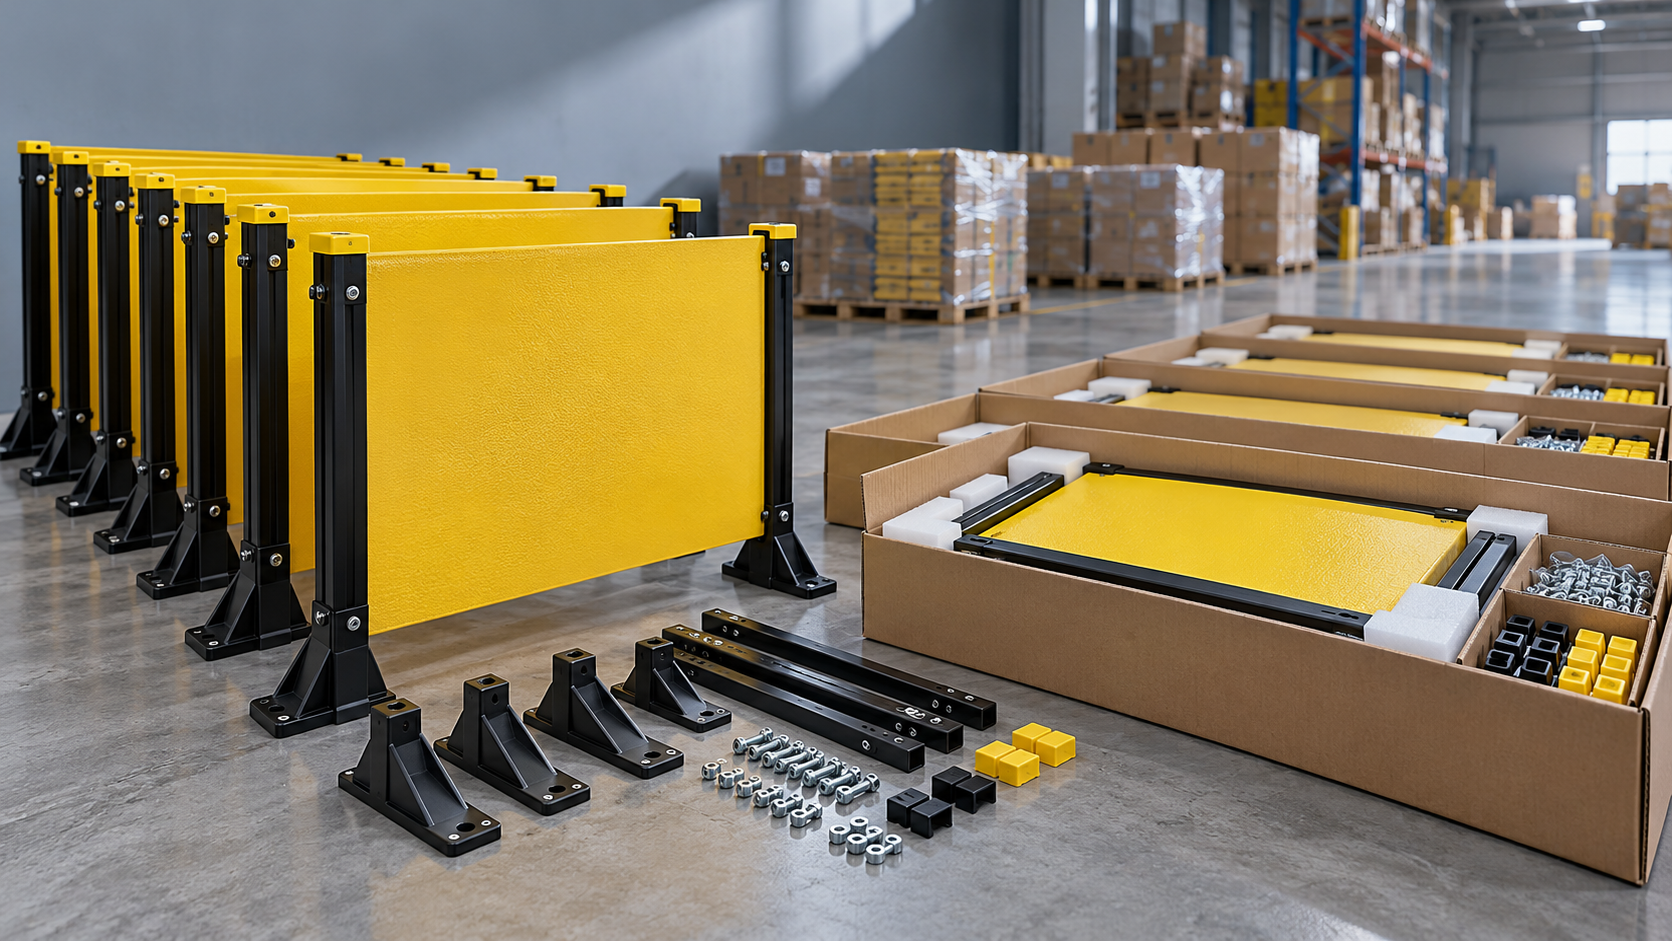
まず、モデル番号、発注書の改訂版、数量、カートンの識別表示を確認します。「1セット」が使用可能な完全な組み立て品を指すのか、単一部品を指すのかを確認してください。パネルだけを数えても、脚部、クリップ、接続チェーン、表示板、持ち運び用付属品の不足は分かりません。
付属部品を使って代表的な製品を組み立ててください。隣接するパネルが正しく接続できることを確認し、既存設備との互換性が指定されている場合は、承認済みの接続寸法または適切な参照品によって裏付けられていることを確認します。部品ごとにそれぞれの図面を満たしていても、目的の配置を構成できない場合があります。
機械的状態と通常の動作
端部、継手、締結部、表面仕上げ、手の届く範囲にある可動部品を検査します。ひび、変形、金具の緩み、露出した鋭利な縁、固定箇所周辺の損傷がないか確認してください。巻き取り式バリアでは、メーカーの指示に従って、通常どおり伸長し、ロックでき、制御された状態で巻き戻ることを確認します。
可搬式ユニットは、適切な検査面上で仕様どおりに自立し、接続できる必要があります。ベースのかみ合わせ、ロック機構、組み立て後の設置面積を確認します。簡易的に押す試験では、耐風性や凹凸のある屋外地面への適性を証明できません。こうした性能表示には、明確な基準と適切な根拠資料が必要です。
折り畳み式の継手や調整可能な部分がある場合は、設計された可動範囲全体で操作してください。引っ掛かり、意図しない解除、過度の緩みがあると、外観に問題がなくても、バリアを常に安定して設置することが難しくなる可能性があります。
警告情報と梱包
表示板の文言、言語、記号、向き、取り付け方法を、承認済みの版下と照合します。組み立て後も、製品識別情報や必要な制限事項が判読できることを確認してください。一般的な警告表示を、電気的保護定格の証拠と誤解してはなりません。
梱包は別途確認する必要があります。重量のあるベースが取り扱い中にパネルや機構部にぶつからないようにしてください。保護用の仕切り、部品の固定、適切なカートン、明確な梱包識別表示は、擦れ、曲がり、金具の脱落のリスクを低減できます。湿気にさらされる可能性がある場合は、通常の包装で十分だと決めつけず、合意済みの梱包要件を確認してください。
電気性能の表示には、目視検査の合格以上の根拠が必要
関連する試験が明示的に含まれ、適切に実施されていない限り、出荷前検査報告書は電気絶縁性能の証明にはなりません。外観、色、材料の説明だけでは、安全に使用できる電圧や特定の電気作業への適性を証明できません。
電気的保護性能を明示して販売するバリアについては、試験対象の製品、適用した試験方法または規格、試験条件、結果を特定できる書類を求めてください。報告書が納入される製品の構造と構成を対象としているか確認します。原材料や別モデルの報告書では、完成品バリアの表示性能を裏付けられない場合があります。
根拠資料は、次のように区別して管理してください。
- 設計または型式試験の根拠資料は、明示された条件下における特定設計の性能を裏付けます。
- 定期的な製造記録は、該当する場合、製造中に実施された指定検査を記録します。
- 出荷検査結果は、検査対象となった製品と、その注文について実施された検査を記録します。
トレーサビリティによって、納入されたモデルと関連するバッチ情報を、契約上必要な記録に結び付けられるようにしてください。必要な追跡範囲は製品と意図する保護機能によって異なり、すべての立ち入り管理用バリアに耐電圧試験が必要なわけではありません。
一般的な検査の一環として、独自の判断による高電圧試験を追加しないでください。電気試験には、適切な設備、管理された条件、熟練した担当者、合意済みの手順が必要です。試験によって製品が損傷したり、特別なサンプルの取り扱いが必要になったりする場合があります。試験済みサンプルを提供できるかどうかも含め、製造前に要件を定めてください。
検査当日までにサンプリング方法と不具合の判定基準を合意する
「出荷前に検査する」という指示だけでは、信頼できる出荷可否の判断につながりません。検査指示書には、注文数量、製品仕様、サンプリング方法、実施する検査、受入基準を明記してください。認知された抜取検査計画を使用する場合は、その条件と不具合の分類方法を明示します。
サンプリングは、あらかじめ用意された展示用製品ではなく、出荷品を代表するものでなければなりません。検査員は、異なるカートンや関連する生産ロットから製品を選べる必要があります。仕様が混在する注文では、各構成を対象にしてください。梱包された別モデルを確認せずに、1つのモデルから大量にサンプリングしても検証にはなりません。
不具合は、その影響と用途に基づいて分類してください。安全表示の誤り、目的の境界を保てなくなる接続不良、必要な保護性能の根拠資料の不足を、軽微な外観上の傷と同じように扱うべきではありません。契約で出荷を止める条件を定め、修理可能な不具合や許容できる外観のばらつきと区別してください。
安全上重要な要件については、一般的な抜取検査の合格結果だけでは不十分な場合があります。全数確認が必要な項目、文書化された製造検査が必要な項目、抜取検査でよい項目を指定してください。全数検査にも限界があるため、検査計画は、より広範な品質管理プロセスの一部として位置付け、品質管理プロセスの代わりにしないでください。
測定方法も合意してください。寸法には基準点と公差が必要であり、機能検査には明確な手順が必要です。「堅牢な構造」や「高品質」といった指示では、購入者、工場、検査員の間で見解が異なる余地が大きすぎます。
是正が可能なうちに検査を予定する
出荷前検査は、実際の輸送時の梱包状態を評価できる程度に製品が完成し、梱包されている一方で、検査のために手が届く状態にあるときに最も効果を発揮します。必要な生産・梱包状況は、検査機関およびサプライヤーと事前に合意してください。
出荷計画には是正措置の時間を組み込んでください。集荷の直前に検査を手配すると、品質上の判断が輸送期限をめぐる紛争に発展する可能性があります。
- 生産開始前:仕様、図面、表示、書類要件、受入基準を承認する。
- 検査訪問前:生産の準備状況、梱包状況、利用可能な記録、出荷品へのアクセスを確認する。
- 検査中:サンプルの識別情報、測定値、組み立て結果、不具合、梱包状態を記録する。
- 出荷前:検査結果を確認し、是正内容を検証したうえで、権限を持つ購買プロセスを通じて出荷を承認する。
大規模な手直しを行った場合は、選択した写真だけに頼らず、再検査を依頼してください。写真で不足していたラベルの追加は確認できても、該当するすべてのカートンが修正されたことや、修理した機構が正常に動作することまでは確認できない場合があります。
報告書の判定表示ではなく、検査結果に基づいて出荷を判断する
有用な報告書には、検査した出荷品、サンプリング範囲、実施した検査、制約事項が記載されています。写真は具体的な所見を裏付けるものでなければなりません。注文で組み立て検査、寸法確認、書類審査、付属品の確認も求めていた場合、「目視検査合格」だけでは不十分です。
単純な是正で済む問題と、未解決の技術的疑問を区別してください。損傷した梱包の交換や不足していた付属品の追加は、検証後に出荷を認められる場合があります。裏付けのない電気定格、未承認の材料変更、原因が分からない機能不良については、対象製品を受け入れる前に技術的な審査が必要です。
契約で別途定めていない限り、出荷承認の権限は購入者が保持すべきです。不具合が軽微だというサプライヤーの見解だけでは、意図する用途において許容できるかどうかは決まりません。
ほとんどのバリアの大量購入では、サプライヤーの品質管理を、リスクに応じた出荷前検査と受入時の確認で補完する方法が実務的です。検査の重点は、判断に影響する項目に置きます。たとえば、仕様の正確性、完全な組み立て品、確実な動作、保護梱包、電気性能をうたう場合の根拠資料です。納入後は、出荷品の特定と輸送中の状態を確認してください。工場検査に合格していても、バリアが損傷なく到着したことや、あらゆる現場の配置に適していることまでは証明されません。
次のページ:配線を傷めずに屋外設備周辺の鳥を寄せ付けない方法
おすすめ
 26/10/2026
グレープ味のKool-Aidは鳥よけになる?庭での使用に関する根拠とリスク
グレープ味のKool-Aidは鳥よけになるのでしょうか?根拠や植物・野生動物へのリスク、より確実な庭の保護方法をご紹介します。散布する前に、何が効果的なのかを確認しましょう。
 26/10/2026
屋根の端に鳥よけテープをたるませずに取り付ける方法
屋根の端に鳥よけテープをたるませずに取り付ける方法をご紹介します。しっかり固定するための取り付け方、間隔の取り方、電気安全に関する実践的なヒントを参考に、すっきりと安全に設置しましょう。
 25/10/2026
手作り鳥よけスプレー:レシピの限界と屋外の表面へのリスク
手作りの鳥よけスプレーの作り方をお探しですか?スプレーする前に、レシピの限界、屋外の表面へのリスク、電気安全上の注意点、より安全な忌避方法をご確認ください。