 Português
 English
 Español
 Français
 Deutsch
 русский
 한국어
 にほんご
 हिन्दी, हिंदी
 বাংলা
 Bahasa Indonesia
 Türkçe
 Việt
 dansk
 čeština
 עִבְרִית Ivrit
 Filipino/Pilipino
 български език (Bǎlgarski jazik)
 suomi
 norsk
 język polski
 ไทย
 ກະຣຸນາ
 Bahasa Melayu
 ភាសាខ្មែរ
 ဗာရမ်
 اردو
 فارسی
 Italiano
 Nederlands
 svenska
 Монгол хэл
 नेपाली
 සිංහල
 Ўзбек тили
 پښتوتۆرکجه
 Ελληνικά
 српски / srpski
 magyar
 українська
 Kiswahili
 Қазақ тілі
 Română
 Hrvatski
 Bosanski
 Kreyòl ayisyen
 አማርኛ
 Hausa
 Yorùbá
 Igbo
Um pedido em grande quantidade de barreiras deve incluir uma inspeção pré-embarque?
Um pedido de barreiras em grande quantidade geralmente deve incluir uma inspeção pré-embarque, especialmente quando as barreiras serão usadas para controlar o acesso a equipamentos elétricos. Uma remessa pode corresponder à fatura e ainda assim chegar com conectores incompatíveis, bases instáveis, placas de advertência ausentes ou embalagens que deixam os painéis vulneráveis a danos. Identificar esses problemas antes do despacho permite que o comprador exija sua correção antes que o transporte e os cronogramas do local sejam afetados.
O escopo da inspeção é mais importante do que uma simples aprovação. Fitas retráteis, cercas portáteis, telas rígidas e barreiras isolantes não oferecem a mesma proteção. Uma inspeção visual pode confirmar o acabamento, as dimensões, a montagem e a rotulagem; não pode determinar uma classificação dielétrica. Portanto, a decisão prática não é apenas se deve haver uma inspeção, mas quais verificações e registros de ensaio de apoio são exigidos pelo pedido.
Comece definindo a função da barreira
Antes de comparar as opções de inspeção, diferencie o controle de acesso da proteção elétrica. Uma barreira de advertência pode ajudar a manter pessoas não autorizadas fora de uma área de trabalho designada sem ter sido projetada para evitar choques elétricos. Uma barreira isolante destinada a uma aplicação elétrica específica exige evidências técnicas e critérios de aceitação diferentes.
Essa distinção é importante quando a descrição de compra usa termos abrangentes, como “barreira de segurança elétrica” ou “cerca isolada”. Nenhuma dessas expressões, por si só, estabelece uma classificação elétrica. Mesmo uma estrutura não metálica pode conter peças condutoras ou não ter desempenho dielétrico verificado.
A especificação de compra deve identificar:
- Função pretendida: advertência visual, acesso restrito, separação física ou uma aplicação isolante definida.
- Configuração: dimensões dos painéis, comprimento estendido da fita, tipo de base, método de conexão e acessórios necessários.
- Condições de uso: instalação interna ou externa, condições esperadas do solo, condições de armazenamento e exposição ambiental relevante.
- Evidências exigidas: desenhos aprovados, documentação dos materiais, relatórios de ensaio aplicáveis e quaisquer marcações especificadas para o produto.
A inspeção verifica então se a remessa está de acordo com a especificação acordada. Ela não deve ser usada para resolver um requisito de segurança indefinido depois que a produção estiver concluída. Quando houver uma alegação de proteção elétrica, o responsável técnico deve confirmar os requisitos aplicáveis antes de liberar o pedido para fabricação.
Inspeções na fábrica, inspeção independente ou inspeção no recebimento?
Essas opções têm finalidades diferentes. O controle de qualidade do fornecedor deve ocorrer durante toda a produção. Uma inspeção pré-embarque realizada por um inspetor indicado pelo comprador oferece outra etapa de verificação antes do despacho. A inspeção no recebimento verifica o que efetivamente chega ao armazém ou ao local de instalação, incluindo possíveis danos durante o transporte.
Para um produto de controle de acesso estável e sem alterações, os controles documentados da fábrica podem justificar a redução da frequência de inspeções independentes. Essa decisão deve levar em conta o histórico real de qualidade, não apenas a familiaridade com o produto. A substituição de um material, a revisão de um conector, uma nova unidade de produção ou reclamações recorrentes sobre a embalagem são motivos para aumentar novamente o nível de verificação.
A inspeção independente é especialmente útil quando várias versões de barreiras são semelhantes. Diferentes alturas, idiomas das placas, pesos das bases ou detalhes de conexão podem ser misturados durante a embalagem, mesmo que os componentes individuais pareçam bem fabricados.
O escopo da inspeção deve acompanhar os pontos de falha mais prováveis
Identificação, quantidade e compatibilidade
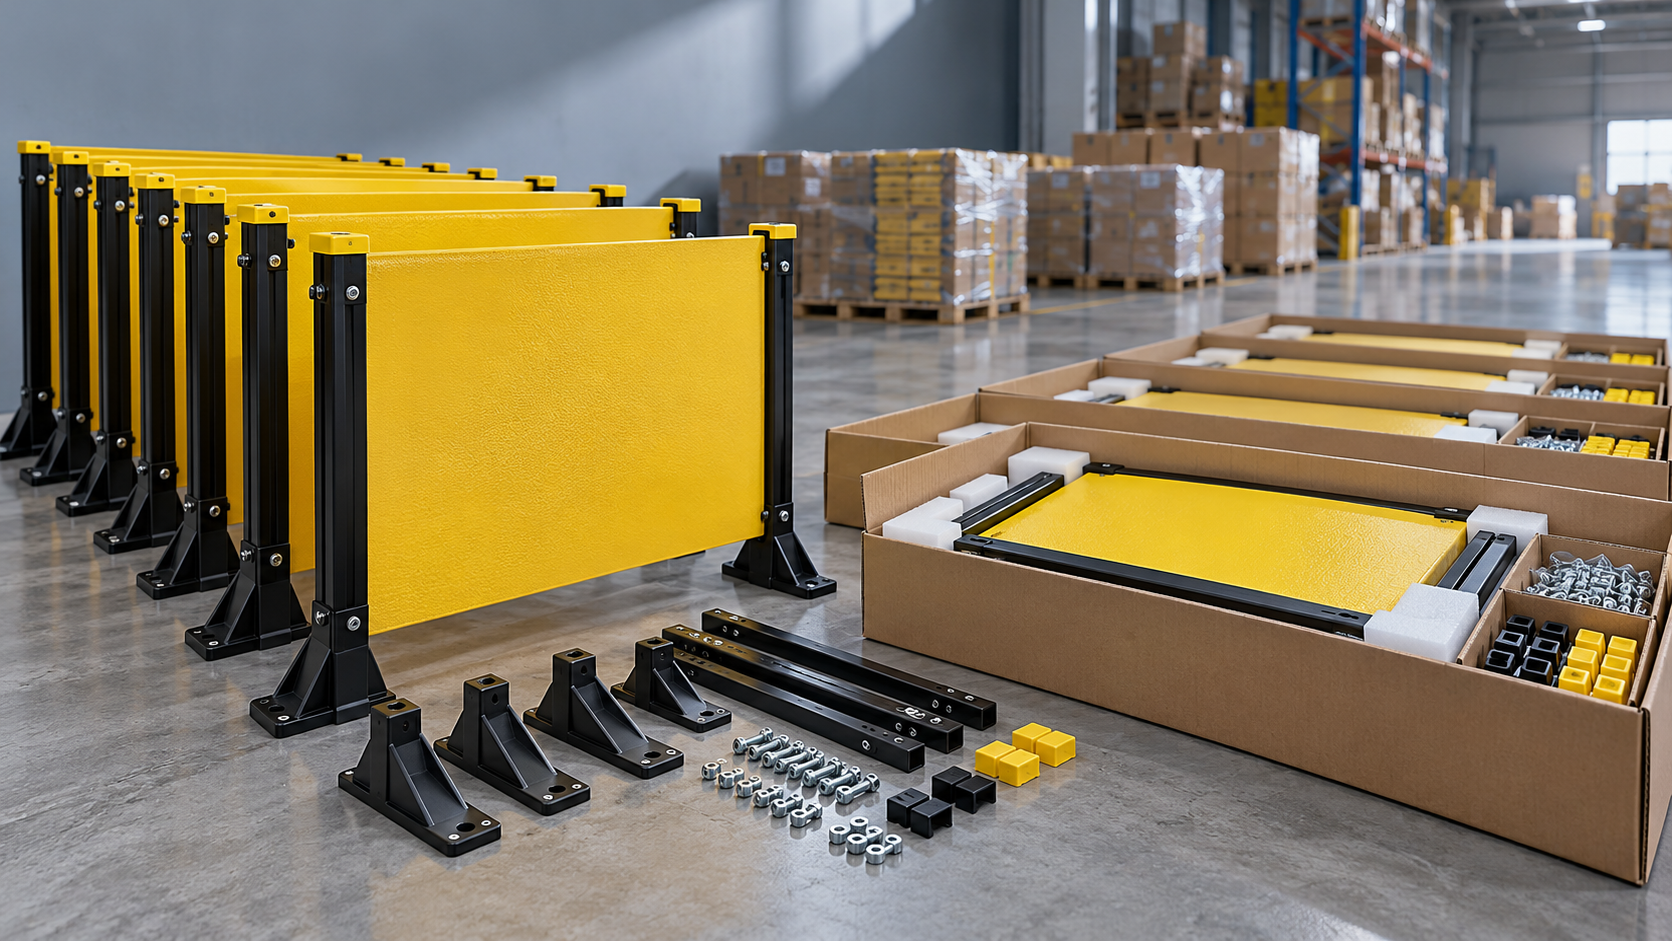
Comece conferindo as referências dos modelos, as revisões do pedido de compra, as quantidades e a identificação das caixas. Confirme se “um conjunto” significa uma montagem completa e pronta para uso ou apenas um componente. Contar apenas os painéis não revela a falta de pés, presilhas, correntes de conexão, placas ou acessórios de transporte.
Monte unidades representativas usando os componentes fornecidos. Verifique se os painéis adjacentes se conectam corretamente e se a compatibilidade especificada com equipamentos existentes é respaldada por dimensões de interface aprovadas ou por um item de referência adequado. Cada componente pode estar de acordo com seu próprio desenho e, ainda assim, não formar a configuração pretendida.
Condição mecânica e operação normal
Inspecione bordas, juntas, elementos de fixação, acabamento superficial e peças móveis acessíveis. Procure trincas, deformações, conexões soltas, bordas afiadas expostas e danos ao redor dos pontos de fixação. No caso de barreiras retráteis, verifique a extensão normal, o travamento e a retração controlada de acordo com as instruções do fabricante.
As unidades portáteis devem permanecer em pé e se conectar conforme especificado sobre uma superfície de teste adequada. Verifique o encaixe da base, os mecanismos de travamento e a área ocupada pelo conjunto montado. Um teste informal de empurrão não comprova resistência ao vento nem adequação a terrenos externos irregulares; essas alegações exigem critérios definidos e evidências apropriadas.
Quando houver juntas articuladas ou seções ajustáveis, movimente-as por todo o intervalo previsto. Travamentos, liberações involuntárias ou folgas excessivas podem dificultar a instalação consistente da barreira, mesmo que sua aparência seja aceitável.
Informações de advertência e embalagem
Confira o texto, o idioma, os símbolos, a orientação e a fixação das placas com base na arte aprovada. Confirme se a identificação do produto e quaisquer limitações obrigatórias continuam legíveis após a montagem. Uma placa de advertência genérica não deve ser confundida com evidência de uma classificação de proteção elétrica.
A embalagem merece uma análise separada. As bases pesadas não devem se deslocar contra os painéis ou os mecanismos durante o manuseio. Separadores de proteção, componentes imobilizados, caixas adequadas e identificação clara do conteúdo podem reduzir o risco de abrasão, deformação e ferragens soltas. Quando houver possibilidade de exposição à umidade, verifique as condições de embalagem acordadas em vez de presumir que uma embalagem comum é suficiente.
Alegações elétricas exigem mais do que uma aprovação visual
Um relatório de inspeção pré-embarque não comprova o desempenho do isolamento elétrico, a menos que os ensaios relevantes estejam explicitamente incluídos e sejam realizados corretamente. A aparência, a cor e as descrições dos materiais não estabelecem uma tensão de trabalho segura nem a adequação a uma tarefa elétrica específica.
Para barreiras vendidas com uma alegação definida de proteção elétrica, solicite documentação que identifique o produto ensaiado, o método de ensaio ou norma aplicável, as condições do ensaio e os resultados. Verifique se o relatório abrange a construção e a configuração fornecidas. Um relatório referente a uma matéria-prima ou a outro modelo pode não comprovar o desempenho alegado para a barreira acabada.
Mantenha separadas as diferentes formas de evidência:
- Evidências de projeto ou de ensaio de tipo sustentam o desempenho de um projeto identificado sob as condições declaradas.
- Registros de rotina da produção documentam as verificações especificadas realizadas durante a fabricação, quando aplicável.
- Resultados da inspeção da remessa descrevem os produtos examinados e as verificações concluídas para aquele pedido.
A rastreabilidade deve vincular o modelo entregue e as informações relevantes do lote aos registros exigidos pelo contrato. O nível de detalhamento necessário depende do produto e da função de proteção pretendida; nem todas as barreiras de controle de acesso exigem ensaios dielétricos.
Não inclua ensaios improvisados de alta tensão em uma visita de inspeção geral. Os ensaios elétricos exigem equipamentos adequados, condições controladas, pessoal competente e um procedimento acordado. Alguns ensaios podem danificar os produtos ou exigir o manuseio específico das amostras. Defina esses requisitos antes da produção, inclusive se será possível fornecer amostras ensaiadas.
Acorde a amostragem e os critérios para defeitos antes do dia da inspeção
“Inspecionar antes do embarque” é vago demais para permitir uma decisão confiável de liberação. As instruções de inspeção devem identificar a quantidade do pedido, as variantes do produto, o método de amostragem, as verificações a realizar e os critérios de aceitação. Se for usado um plano reconhecido de amostragem para aceitação, especifique seus parâmetros e como os defeitos serão classificados.
A amostragem deve representar a remessa, e não uma exposição preparada. O inspetor deve poder selecionar unidades de diferentes caixas e lotes de produção pertinentes. Pedidos mistos precisam de cobertura de todas as configurações; uma amostra grande de um modelo não verifica outro modelo embalado junto a ele.
Classifique os defeitos conforme suas consequências e o uso pretendido. Uma marcação de segurança incorreta, uma conexão com falha que comprometa o limite pretendido ou a ausência de evidências de proteção obrigatórias não devem ser tratadas como um pequeno defeito estético. O contrato deve definir as condições que impedem a liberação e diferenciá-las das variações de aparência que podem ser reparadas ou aceitas.
Para requisitos críticos de segurança, um resultado geral de aceitação por amostragem pode não ser suficiente. Especifique quais características exigem verificação integral, quais requerem controles de produção documentados e quais podem ser verificadas por amostragem. Até mesmo uma inspeção integral tem limites, portanto o plano de inspeção deve fazer parte de um processo de qualidade mais amplo, e não substituí-lo.
Acorde também os métodos de medição. As dimensões precisam de pontos de referência e tolerâncias; as verificações funcionais precisam de um procedimento definido. Instruções como “estrutura resistente” ou “boa qualidade” deixam espaço demais para divergências entre o comprador, a fábrica e o inspetor.
Programe a inspeção enquanto ainda for possível corrigir os problemas
A inspeção pré-embarque é mais útil quando os produtos estão prontos e suficientemente embalados para que a configuração real de transporte possa ser avaliada, mas ainda estão acessíveis para exame. O estágio de produção e embalagem exigido deve ser acordado previamente com o prestador de serviços de inspeção e o fornecedor.
Reserve tempo para ações corretivas no plano de despacho. Agendar uma inspeção imediatamente antes da coleta pode transformar uma decisão de qualidade em uma disputa por prazos de transporte.
- Antes da produção: aprove as especificações, os desenhos, as marcações, os requisitos de documentação e os critérios de aceitação.
- Antes da visita: confirme se a produção está pronta, o status da embalagem, os registros disponíveis e o acesso à remessa.
- Durante a inspeção: registre a identificação das amostras, as medições, os resultados da montagem, os defeitos e as condições da embalagem.
- Antes do despacho: analise as constatações, verifique as correções realizadas e emita a liberação pelo processo de compras autorizado.
No caso de retrabalho substancial, solicite uma reinspeção em vez de confiar apenas em algumas fotografias. Uma foto pode confirmar que uma etiqueta ausente foi adicionada, mas talvez não comprove que todas as caixas afetadas foram corrigidas ou que os mecanismos reparados funcionam corretamente.
Tome decisões de liberação com base nas constatações, não no título do relatório
Um relatório útil identifica a remessa inspecionada, a cobertura da amostragem, as verificações realizadas e quaisquer limitações. As fotografias devem respaldar observações específicas. “Aprovado na inspeção visual” é insuficiente quando o pedido também exigia verificações de montagem, dimensões, análise de documentos ou conferência de acessórios.
Separe as correções simples das questões técnicas ainda não resolvidas. Substituir embalagens danificadas ou acrescentar acessórios omitidos pode permitir a liberação após a verificação. Uma classificação elétrica sem comprovação, uma alteração de material não aprovada ou uma falha funcional sem explicação exigem análise técnica antes da aceitação dos produtos afetados.
O comprador deve manter a autoridade para liberar a remessa, salvo se o contrato determinar o contrário. O fato de o fornecedor considerar um defeito insignificante não determina se ele é aceitável para a aplicação pretendida.
Na maioria das compras de barreiras em grande quantidade, a abordagem prática consiste no controle de qualidade do fornecedor, apoiado por uma inspeção pré-embarque baseada em riscos e por uma verificação no recebimento. Direcione o esforço de inspeção para os aspectos que influenciam a decisão: precisão da configuração, conjuntos completos, funcionamento confiável, embalagem protetora e evidências de qualquer desempenho elétrico alegado. Após a entrega, confirme a identificação da remessa e as condições após o transporte; uma inspeção satisfatória na fábrica não comprova que as barreiras chegaram sem danos nem que sejam adequadas a todos os layouts do local.
Recomendado
 26/10/2026
O Kool-Aid de uva afasta os pássaros? Evidências e riscos para o uso no jardim
O Kool-Aid de uva afasta os pássaros? Explore as evidências, os riscos para as plantas e a vida selvagem, além de opções mais confiáveis para proteger o jardim. Descubra o que funciona antes de pulverizar.
 26/10/2026
Como instalar fita repelente de pássaros nas bordas do telhado sem deixar tiras soltas
Saiba como instalar fita repelente de pássaros nas bordas do telhado sem deixar tiras soltas. Confira dicas práticas sobre fixação segura, espaçamento e segurança elétrica para uma instalação mais limpa e segura.
 25/10/2026
Spray caseiro repelente de pássaros: limitações das receitas e riscos para superfícies externas
Está procurando como fazer um spray caseiro repelente de pássaros? Conheça as limitações das receitas, os riscos para superfícies externas, as dicas de segurança elétrica e as alternativas mais seguras antes de aplicar o spray.